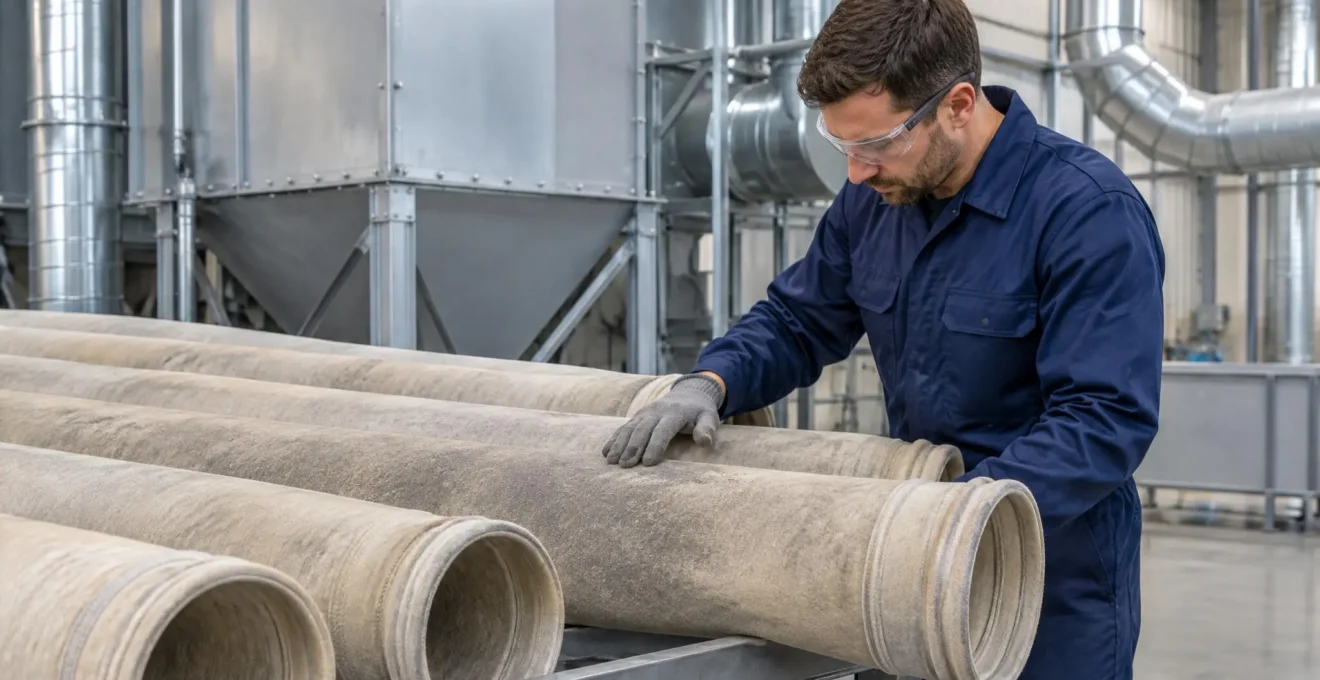
Une hausse rapide de la perte de charge ne signifie pas nécessairement que le média filtrant est défectueux. Un excès de poussières, un nettoyage insuffisant ou une modification du débit peuvent provoquer des symptômes similaires. Le diagnostic commence donc par des mesures effectuées dans des conditions de fonctionnement comparables.
Cette méthode concerne la filtration d’air et le dépoussiérage industriel. Les contrôles de pression différentielle et de débit permettent d’examiner les performances aérauliques, tandis que les vérifications du décolmatage et de l’évacuation concernent les dépoussiéreurs, notamment ceux équipés de manches ou de médias textiles. Les filtres hydrauliques et les systèmes de filtration liquide reposent sur d’autres mécanismes et nécessitent un diagnostic adapté à leur fonctionnement.
Distinguer l’encrassement normal d’une anomalie
Dans un dépoussiéreur à manches, l’air chargé de particules traverse un média textile. Les poussières retenues forment progressivement un dépôt en surface, souvent appelé gâteau filtrant. Ce phénomène appartient au fonctionnement normal de l’équipement. Il devient problématique lorsque le décolmatage ne détache plus suffisamment les dépôts ou que les poussières récupérées ne sont pas correctement évacuées, ou lorsque les performances s’écartent des références attendues.
Le document technique public consacré au fonctionnement des filtres à manches distingue la phase de filtration de celle du décolmatage, qui détache périodiquement les poussières. Cette distinction est essentielle : un média peut être intact alors que son dispositif de nettoyage fonctionne mal.
Une perte de charge qui augmente, un débit d’aspiration qui diminue ou des nettoyages de plus en plus fréquents constituent des signaux à examiner. Aucun ne suffit isolément à déterminer la cause. Il faut notamment comparer les observations au même régime de production.
Comparer la perte de charge, le débit et les conditions de fonctionnement aux références de l’installation. Si l’anomalie est confirmée, examiner les poussières entrantes, le décolmatage, leur évacuation et le média avant de décider d’un remplacement.
Mesurer la perte de charge et vérifier le débit
La différence de pression entre l’amont et l’aval du filtre, appelée perte de charge, renseigne sur la résistance rencontrée par l’air. Elle s’exprime généralement en pascals (Pa) pour les installations de ventilation. Son interprétation exige toutefois de connaître le débit, le régime du ventilateur et les conditions dans lesquelles les mesures ont été réalisées.
En France, l’INRS détaille les contrôles des installations de ventilation des locaux de travail. Ils portent notamment, selon le type de local, sur les débits, les pressions, les vitesses d’air et l’état des équipements. Le dossier de référence constitue un point de comparaison utile pour rechercher une dérive.
- Identifier le filtre, les prises de pression et les valeurs de référence disponibles.
- Noter la cadence de production, le régime du ventilateur et la position des registres.
- Relever les pressions de part et d’autre du filtre et calculer leur différence.
- Vérifier le débit et rechercher une incohérence éventuelle du capteur ou de ses prises de pression.
- Comparer les résultats à des mesures effectuées dans des conditions similaires et les dater.
Exemple de calcul : dans un cas fictif, deux pressions mesurées selon une même convention valent 1 200 Pa en amont et 750 Pa en aval. La différence est de 1 200 − 750 = 450 Pa. Ce résultat illustre uniquement le calcul, sans indiquer si le filtre est correctement dimensionné ou doit être remplacé. Sur une installation en dépression, les signes et les références des prises de mesure doivent être interprétés correctement.
Si le débit baisse sans augmentation caractéristique de la perte de charge, examiner aussi le ventilateur, les registres et les conduits. À l’inverse, une hausse durable de résistance à débit comparable oriente davantage vers le filtre ou les conditions de dépôt. Les seuils de décision restent ceux applicables à l’équipement concerné.
Rechercher une modification des poussières ou du média
Quand un filtre récemment remplacé se sature de nouveau, les caractéristiques du média doivent être confrontées à la nature des poussières et aux conditions réelles du procédé, après vérification du réseau et du décolmatage. Les Solutions de filtration industrielle de Sonefi s’inscrivent dans cette réflexion sur les textiles filtrants, avec une activité de sélection de matières et de confection d’articles destinés notamment au dépoussiérage. L’enjeu est d’identifier les caractéristiques à contrôler avant de reconduire un remplacement à l’identique, sans présumer de la cause ni du résultat.
Reconstituer les changements intervenus avant les premiers symptômes : nouvelle matière travaillée, hausse de cadence, poussières plus fines, humidité inhabituelle ou température différente. Des particules humides ou agglomérées peuvent notamment modifier la manière dont les dépôts adhèrent au média. Ce constat reste une hypothèse à confronter aux mesures.
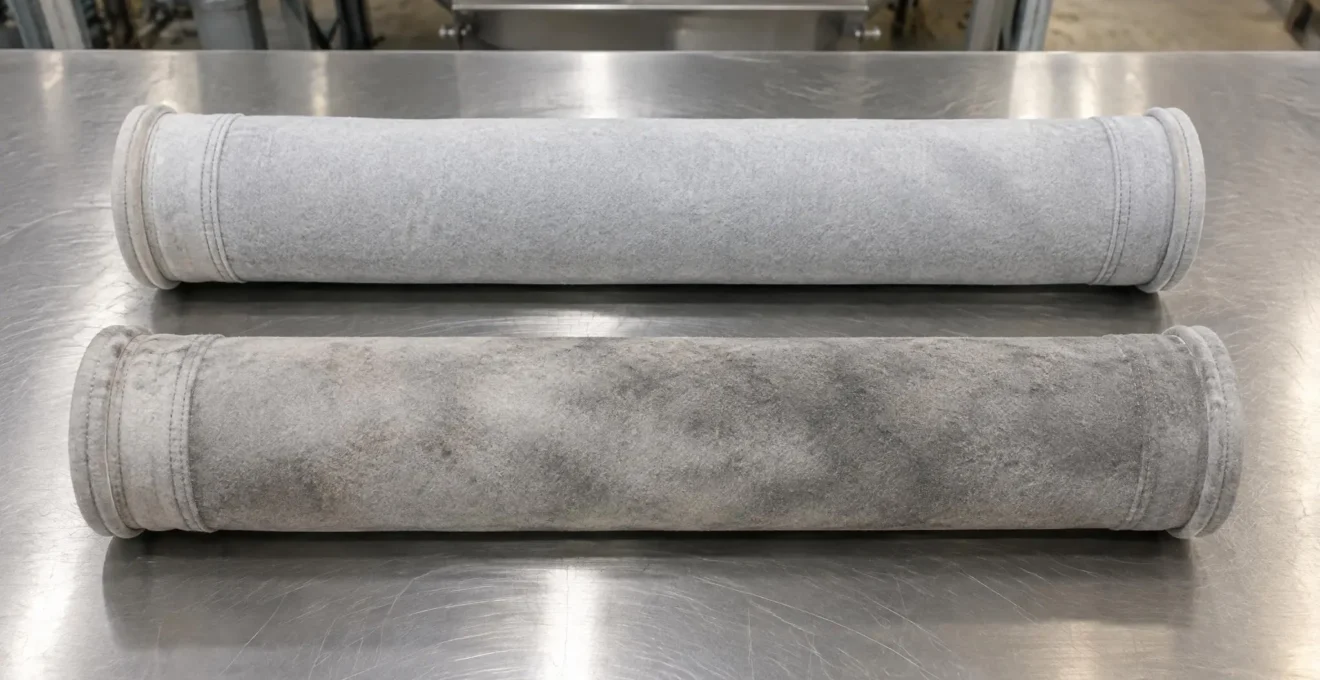
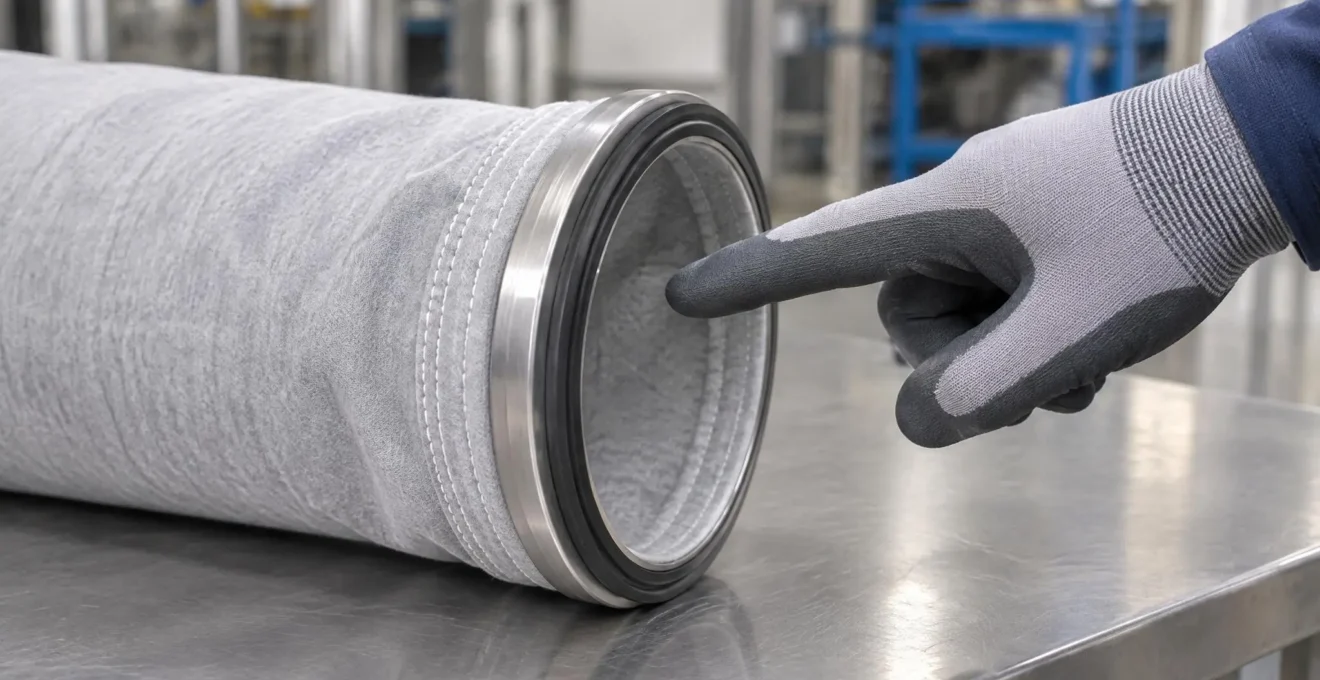
Vérifier ensuite la référence installée, le matériau, les dimensions, la surface filtrante, le sens de montage et les joints. Un changement de média ou de conditions d’exploitation doit être rapproché des prescriptions techniques du fabricant. L’examen visuel peut révéler des dépôts anormaux, mais ne quantifie pas à lui seul la résistance au passage de l’air.
Contrôler le décolmatage et l’évacuation des poussières
Sur les dépoussiéreurs équipés d’un nettoyage automatique, les dépôts retenus doivent être détachés régulièrement. Selon les installations, cette opération utilise des impulsions d’air comprimé, un mécanisme de secouage, des vibrations ou un autre dispositif prévu par le constructeur. Un fonctionnement intermittent ou insuffisant peut laisser une couche résiduelle de poussières s’accumuler au fil des cycles.
Sur un équipement à impulsions pneumatiques, comparer d’abord la séquence de nettoyage aux réglages prescrits. Une alimentation insuffisante, une électrovanne défaillante ou une commande incorrecte peuvent empêcher un nettoyage efficace. Ces hypothèses appellent une vérification technique, pas une augmentation automatique de la pression ou de la fréquence des impulsions.
Le circuit d’évacuation mérite une attention distincte. Après leur détachement, les poussières doivent rejoindre la trémie puis être évacuées par les organes prévus. Une accumulation anormale, un système de vidange bloqué ou un niveau excessif peuvent perturber l’exploitation, même si le média est correctement choisi.
- La séquence de nettoyage correspond au fonctionnement prévu par le constructeur.
- L’alimentation pneumatique est disponible si le système utilise de l’air comprimé.
- Les commandes et électrovannes ne présentent pas d’anomalie constatée.
- Les dispositifs de vibration ou de secouage fonctionnent si le modèle en est équipé.
- La trémie ne présente pas d’accumulation anormale observable.
- Les organes de vidange assurent l’évacuation des poussières.
- Toute intervention intrusive respecte les procédures de sécurité et de consignation applicables.
Pour les installations traitant des poussières dangereuses ou potentiellement combustibles, les contrôles doivent respecter les mesures de prévention propres au procédé. Une observation extérieure peut orienter le diagnostic, mais les essais mécaniques et ouvertures d’équipements nécessitent des personnes compétentes, des énergies maîtrisées et les protections appropriées.
Interpréter les symptômes pour choisir la correction
Les mêmes manifestations peuvent provenir de composants différents. Avant toute correction, il est utile de rapprocher le symptôme de plusieurs hypothèses et de choisir une vérification permettant de les départager.
| Symptôme constaté | Causes possibles | Contrôle prioritaire |
|---|---|---|
| Perte de charge qui augmente progressivement | Charge en poussières élevée, nettoyage insuffisant ou média inadapté | Comparer cadence, poussières entrantes et cycles de décolmatage |
| Perte de charge élevée dès le montage | Référence différente, montage incorrect ou débit modifié | Vérifier référence, dimensions, montage et débit |
| Débit faible sans hausse caractéristique de perte de charge | Ventilateur, registre, réseau ou défaut de mesure | Contrôler les paramètres aérauliques du réseau |
| Performance insuffisante après nettoyage | Dépôts persistants, séquence inefficace ou conditions de procédé défavorables | Vérifier le décolmatage et l’état du média |
| Poussières présentes en aval | Fuite, défaut d’étanchéité ou média endommagé | Contrôler joints, montage et intégrité avec les précautions adaptées |
Une émission de poussières en aval mérite une distinction particulière : elle peut révéler un défaut d’étanchéité plutôt qu’un colmatage. De même, remplacer le filtre ne corrigera pas une obstruction dans une gaine ou un défaut de ventilateur. La correction doit donc porter sur l’organe dont l’anomalie a été confirmée, puis être suivie d’une nouvelle mesure.
Vérifier l’efficacité de l’intervention
Après une correction, reprendre les relevés de débit et de pression dans des conditions aussi proches que possible de celles du diagnostic initial. Une amélioration momentanée ne suffit pas toujours : observer également l’évolution après plusieurs cycles de fonctionnement permet de vérifier si la dérive réapparaît.
Lorsque les mesures restent incohérentes ou que le fonctionnement demeure dégradé, une vérification instrumentée par du personnel compétent peut être nécessaire. L’Assurance Maladie décrit notamment une vérification des performances aérauliques dans certains dispositifs français de prévention liés au captage des polluants. Les conditions propres à ces aides ne constituent pas une obligation générale applicable à tous les filtres industriels.
Pour conserver un historique exploitable, dater les anomalies et les contrôles, enregistrer leurs résultats, les courbes de perte de charge, les références des filtres ainsi que les opérations d’entretien et de nettoyage. Les réglages et modifications apportés à l’installation doivent également être retracés. Ces éléments alimentent le dossier de maintenance des installations de ventilation concernées par ce cadre de suivi. Cette traçabilité rejoint les méthodes utilisées pour optimiser la maintenance industrielle, notamment l’historisation des paramètres et des interventions dans une GMAO. Elle permet de reconnaître une dérive récurrente et de distinguer les effets d’une correction des variations normales du procédé.